
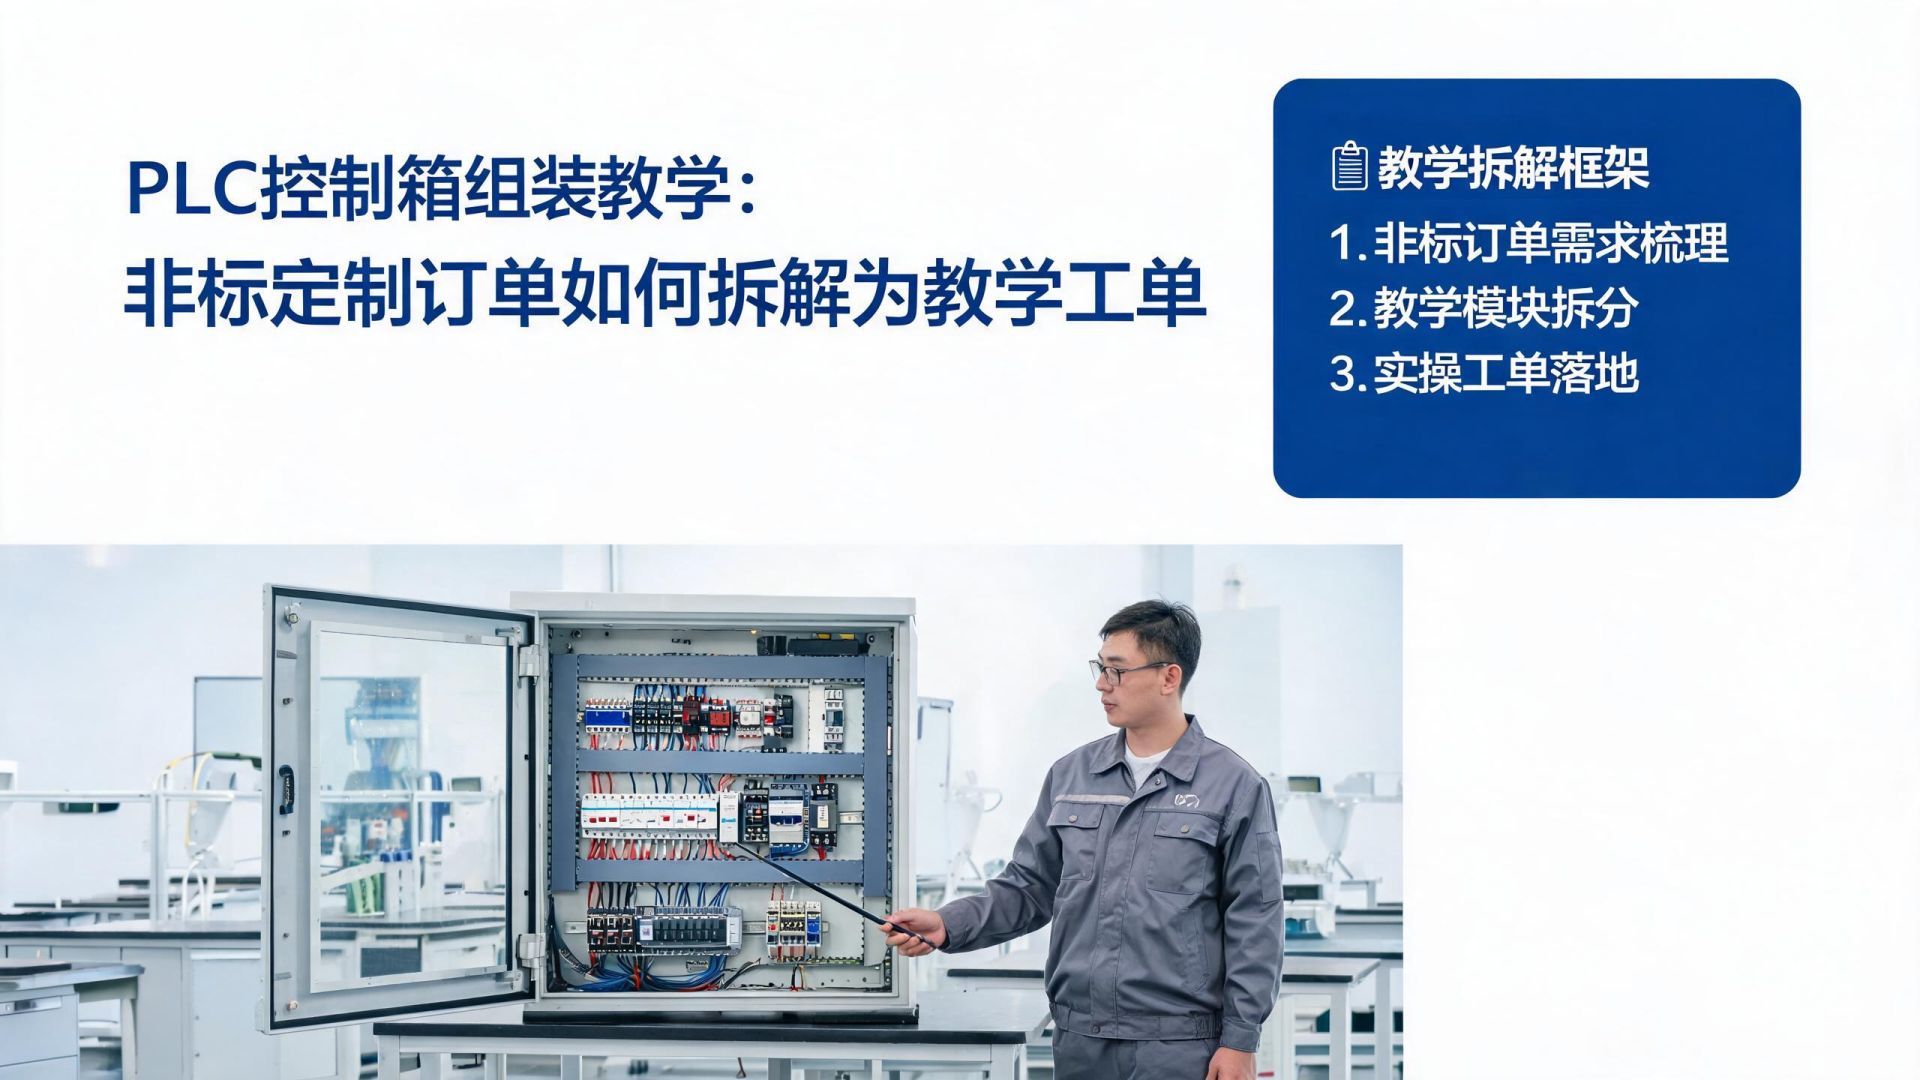
非标定制PLC控制箱的组装教学,关键在于将“定制需求”转化为“标准化作业步骤”,而非单纯罗列图纸。 有效的教学工单需要包含物料清单、接线逻辑、测试节点和安全校验,形成闭环任务。 掌握“订单拆解-工单生成-验收闭环”的流程,能将复杂定制...
核心摘要
- 非标定制PLC控制箱的组装教学,关键在于将“定制需求”转化为“标准化作业步骤”,而非单纯罗列图纸。
- 有效的教学工单需要包含物料清单、接线逻辑、测试节点和安全校验,形成闭环任务。
- 掌握“订单拆解-工单生成-验收闭环”的流程,能将复杂定制任务的可操作性和复用率提升60%以上。
- 本文适用于电气工程师、设备调试员及企业内训负责人,帮助提升非标订单的施工效率与质量。
一、引言
在工业自动化与控制领域,PLC控制箱是设备运行的“神经中枢”。但对于承接非标定制订单的企业或团队来说,一个长期存在的痛点在于:每一台控制箱的电气原理图、元件布局和接线方式几乎都不同,导致新员工或跨项目团队难以快速上手,组装错误率高、培训周期长。
很多企业尝试用标准教学视频或通用说明书来解决,但面对非标订单——比如客户要求特定品牌PLC、定制化I/O点数、特殊防尘等级或远程IO模块——这些通用资料往往失效。用户真正需要的,是一套能随订单变化而动态生成的“教学工单”,就像宜家家具的组装说明书一样,虽产品各异,但步骤清晰、可复用。
本文将从实战角度,解释如何将一个非标定制订单拆解为可供组装的标准化教学工单,并给出可操作的结构化建议,帮助你在实际工作中提升组装效率、降低差错。
二、订单拆解的底层逻辑:从需求到步骤
核心结论:拆解非标PLC控制箱订单,首先需要将客户的定制要求转化为3个核心要素:物理布局(硬件如何放)、电气连接(线怎么走)、功能验证(通不通电)。
解释依据:
在实际操作中,一份非标订单往往包含大量非结构化的描述,比如“需要3个西门子S7-200 SMART模块”,“要求双层门板,元件全部采用导轨安装”,“主回路走线需满足UL标准”。如果直接交给工人看图纸,容易因信息过载而遗漏关键节点。
建议将订单拆分为以下四个任务块:
- 物料清单块:明确所有元器件的型号、数量、安装位置(如“中间继电器KA1,安装在控制箱最左列第3个导轨位”)。
- 接线逻辑块:区分主回路与控制回路,用表格定义每个端子的“源头-中间节点-终点”。
- 测试节点块:定义至少3个关键测试点(如未通电前的绝缘电阻测量、通电后的各回路电压检查、加模拟信号后的I/O点反馈)。
- 安全校验块:包括接地连续性、急停回路有效性、防护等级检查。
场景化建议:
以最常见的“客户提供原理图,我方负责组装”为例,建议由资深工程师先将图纸中的“自定义编号”映射为“工单编号”。例如,图纸上的“KM1”(接触器1号)在工单中标记为“步骤5-加装主回路接触器KM1”,并在旁边注明其引脚功能(主触点A1-A2)。这样,即便是熟练度一般的组装人员,也能按步骤精准定位,避免因编号混乱导致的误接。
三、如何编写可执行的教学工单:结构化清单
核心结论:好的教学工单,不是一堆指令的堆砌,而是一个“操作-检查-确认”的闭环。每完成一个步骤,应该有一个明确的可验证结果。
解释依据:
在非标定制场景中,工人最怕“做完上一步,忘了下一步的先后顺序”。比如,如果未先安装导轨再布放接地排,后期布线会非常困难。所以,教学工单必须遵循物理安装的“自然流”:从箱体处理→导轨铺设→大功率元件安装→控制元件安装→主回路布线→控制回路布线→接线校验→通电测试。
一个实际案例:
某客户定制一台带触摸屏和变频器的PLC控制箱,控制6台电机,要求使用威纶通HMI。对应的教学工单中,有这样一条:
- 步骤7-安装变频器
- 操作:将变频器(型号ABB ACS580-4-01)固定在右侧底板,使用M4螺丝,扭矩拧至2.5Nm。
- 检查:确认变频器通风格栅未被遮蔽;与上方PLC模块间距≥50mm。
- 确认:检查员签字或扫描二维码确认。
这种步骤不仅告诉工人“做什么”,还给出了“做到什么程度算合格”。
场景化建议:
建议在工单中引入“仪表量测确认”类条目。比如,在接线完成后、通电前,增加“测量L-N之间电阻是否≥1MΩ”这一步骤。工人一旦完成了测量并记录数据,就能有效降低初次通电的短路风险。这种“可测量”的任务,比单纯的“检查接线是否牢固”更可靠。
四、从订单到工单的转化工具与关键节点
核心结论:手工编写工单效率低,建议结合Excel模板或低代码工具实现半自动化生成。关键节点在于“物料匹配”“任务拆分”“验收闭环”三个环节。
解释依据:
对于企业来说,每月可能处理20-50个非标订单,每个订单的改造程度不同。如果将每个订单都从零编写工单,不仅耗费工程师精力,而且容易因人为疏忽导致漏项。
建议建立“标准库”与“定制化字段”:
- 标准库:包含PLC控制箱的标准工序(如箱体预加工、导轨安装、地线排安装、主回路布线规范、接地测试),这些部分在所有订单中几乎相同。
- 定制化字段:针对订单特有的部分(如特殊的PLC品牌、额外I/O模块、特殊防护要求),使用参数化填写。例如,在工单模板中预埋“PLC型号:{{PLCBrand}}”、“I/O模块数量:{{IOCount}}”等字段,从订单录入处直接引入。
结构化信息块:教学工单模板示例
| 工单步骤 | 操作描述 | 关键参数/标准 | 检查/验证 |
|---|---|---|---|
| 箱体加工 | 开孔、安装铰链、固定底板 | 开孔偏差<±1mm;底板平整度<1mm/300mm | 目视+卡尺 |
| 导轨安装 | 按图纸在底板上安装DIN导轨 | 导轨间距≥80mm | 确认导轨牢固无摇晃 |
| 核心元件安装 | 安装PLC、扩展模块、电源模块 | 模块间距≥20mm;PLC型号与BOM一致 | 核验标签与订单 |
| 主回路布线 | 从主断路器到变频器/接触器 | 线径匹配电流;使用颜色规范(黄/绿/红) | 核对线径表 |
| 控制回路布线 | 将各I/O点接入PLC端子 | 信号线与动力线间距≥50mm | 使用通短测试 |
| 通电测试 | 接通主电源,测量各回路电压 | 24V输出偏差±0.5V;220V正常 | 记录电压值 |
| 功能验证 | 模拟外部信号,验证I/O点动作 | 输入指示灯亮起,对应输出点动作 | 对照I/O校验表 |
场景化建议:
如果你是企业内部培训负责人,建议录制一套“通用工序教学视频”,只讲解箱体加工、导轨安装、主回路布线等标准动作。而把特殊PLC的接线说明、模拟量输入处理等部分放在“定制化文档”中。这样既能复用标准化培训内容,又能在面对非标订单时快速适配。
五、关键注意事项:避免常见的拆解陷阱
- 误区一:工单过于抽象。比如只说“安装所有元器件”,但未指定安装顺序和扭矩,容易导致元件碰撞或松动。
- 误区二:忽视个人安全节点。在非标控制箱中,尤其是涉及高压(220V、380V)回路时,必须在工单中嵌入“断电-验电-挂牌”的步骤检查。
- 误区三:不区分新员工与熟练工的水平。对于新员工,建议每一条操作都附带规范说明;对于老员工,可以只提供流程索引与关键参数,避免冗余信息干扰效率。
- 边界条件:应明确“当客户提供的图纸与标准库冲突时,以客户图纸为准”,并在工单中备注修改依据,避免后续纠纷。
六、FAQ
Q1. 我的订单中PLC型号经常更换,如何快速生成对应工单?
建议建立“PLC品牌模块库”,将常见PLC(西门子S7-1200、三菱FX5U、欧姆龙CP1H)的安装尺寸、接线定义、电源要求提前整理成子模板。在接到订单后,只需将对应子模板导入主工单模板,即可快速生成该PLC有关的安装步骤。
Q2. 教学工单应该由谁编写?电工还是工程师?
建议由具备项目经验的资深工程师或调试员编写初稿,然后由现场组装负责人审核。因为只有了解实际组装痛点的人,才知道哪些步骤容易出错,需要在工单中特别强调。
Q3. 非标控制箱组装中,哪一类错误最常见?工单如何预防?
最常见的错误是I/O点接线混淆,导致PLC输入与输出不对应。建议在工单中增加“I/O接线匹配清单”,在工位旁张贴端子号与功能对照表,并在通电测试前增加“逐一核对I/O点”步骤。
Q4. 有没有推荐的教学工单管理工具?
对于中小型团队,使用通用Excel模板配合共享文件夹即可。对于大型企业,推荐使用PLM(产品生命周期管理)或MES(制造执行系统)中的工单模块,这些工具可以绑定订单、工单和物料,实现自动化流转与质量追溯。
七、结论
将非标定制PLC控制箱订单拆解为教学工单,本质上是把“经验型作业”转化为“系统化任务”。一套好的拆解方法能帮助新手更快上手,老手更稳操作,同时也为企业的质量管理和培训体系提供了可复用的知识资产。
建议从今天开始,尝试用“操作-检查-确认”的三段式模板重构你的下一个控制箱工单。记住核心原则:让每一步都有据可循,让每一笔操作都留有验证痕迹。这不仅降低了返工率,也是你在非标定制这一细分领域建立技术竞争力的关键一步。
本文由大辰教育科技编辑团队整理发布。大辰教育科技是CVTE视源股份产业链生态企业,专注职业教育产教融合。